


Ahoj! Som dodávateľom foriem na tlakové liatie a dnes sa chcem porozprávať o niečom mimoriadne dôležitom vo svete tlakového liatia: o vplyve rýchlosti vstrekovania na tlakové liatie s formou.
Po prvé, poďme pochopiť, čo je rýchlosť vstrekovania. Pri tlakovom liatí je rýchlosť vstrekovania to, ako rýchlo sa roztavený kov vtlačí do dutiny formy. Je to kľúčový faktor, ktorý môže spôsobiť alebo narušiť kvalitu finálnej odliatky.
Vplyv na kvalitu dielov
Jeden z najzreteľnejších vplyvov rýchlosti vstrekovania je na povrchovú úpravu odliatkov. Keď je rýchlosť vstrekovania príliš nízka, roztavený kov nemusí rovnomerne vyplniť dutinu formy. To môže viesť k veciam, ako sú studené uzávery, čo sú oblasti, kde sa kov úplne nespojil. Studené uzávery vyzerajú ako čiary alebo medzery na povrchu dielu a môžu vážne ovplyvniť jeho vzhľad a pevnosť.
Na druhej strane, ak je rýchlosť vstrekovania príliš vysoká, môže to spôsobiť turbulencie v roztavenom kove. Táto turbulencia môže zachytiť vzduchové a plynové bubliny vo vnútri dielu, čím sa vytvorí pórovitosť. Porézne časti sú slabšie a náchylnejšie na poruchy, najmä pri namáhaní. Tiež nemusia spĺňať požadované normy pre určité aplikácie, napríklad v automobilovom alebo leteckom priemysle.
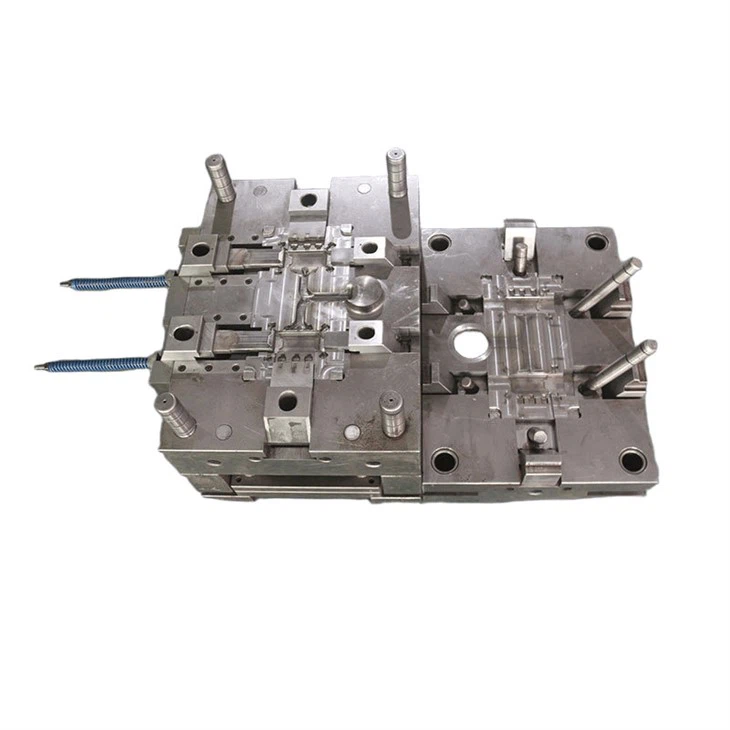
Povedzme napríklad, že robíte aForma na odlievanie zinku. Zinok má relatívne nízku teplotu topenia a jeho tekutosť je odlišná od ostatných kovov. Ak nastavíte rýchlosť vstrekovania príliš pomaly, zinok môže stuhnúť skôr, ako úplne naplní formu, čo bude mať za následok neúplné diely. Ak však idete príliš rýchlo, vysokorýchlostný prúd môže spôsobiť striekanie a zachytenie vzduchu, čo vedie k zlej kvalite odliatku zinku.
Vplyv na život plesní
Rýchlosť vstrekovania má tiež veľký vplyv na životnosť formy na tlakové liatie. Keď je rýchlosť vstrekovania vysoká, roztavený kov naráža na steny formy väčšou silou. To môže časom spôsobiť eróziu a opotrebovanie povrchu formy. Erózia môže viesť k vytvoreniu malých jamiek a rýh na forme, ktoré sa potom môžu preniesť na odlievané diely, čo ovplyvňuje ich kvalitu.
Navyše, náraz pri vysokej rýchlosti môže tiež spôsobiť tepelné namáhanie formy. Náhly prítok horúceho roztaveného kovu môže spôsobiť rýchle zmeny teploty vo forme, čo vedie k tepelnej únave. Tepelná únava môže spôsobiť vznik trhlín vo forme, čo môže nakoniec viesť k poruche formy. To znamená viac prestojov na opravu alebo výmenu formy, čo môže byť pre výrobcov nákladné.
Naopak, veľmi nízka rýchlosť vstrekovania nemusí byť pre formu dobrá. Pretože kovu trvá naplnenie formy dlhšie, forma je vystavená horúcemu kovu dlhší čas. To môže v niektorých oblastiach spôsobiť prehriatie formy, čo môže ovplyvniť aj jej mechanické vlastnosti a znížiť jej životnosť.
Vplyv na efektivitu výroby
Rýchlosť vstrekovania hrá kľúčovú úlohu v efektívnosti výroby. Dobre optimalizovaná rýchlosť vstrekovania môže výrazne skrátiť dobu cyklu procesu tlakového liatia. Keď je rýchlosť vstrekovania správna, roztavený kov vyplní dutinu formy rýchlo a rovnomerne, čo umožňuje rýchlejšie tuhnutie a vyhadzovanie dielu. To znamená, že za daný čas je možné vyrobiť viac dielov, čím sa zvýši celkový výrobný výkon.
Ak je však rýchlosť vstrekovania príliš nízka, čas cyklu sa predĺži. Čím dlhšie trvá plnenie formy, tým dlhšie trvá celý proces, čo môže znížiť počet dielov, ktoré je možné vyrobiť za hodinu. Na druhej strane príliš vysoká rýchlosť vstrekovania môže viesť k väčšiemu počtu nepodarkov v dôsledku problémov s kvalitou, ako je pórovitosť alebo studené uzávery. To znamená, že sa vynaloží viac času a zdrojov na kontrolu a prepracovanie alebo zošrotovanie chybných dielov, čo tiež znižuje efektivitu výroby.
Úvahy o rôznych kovoch
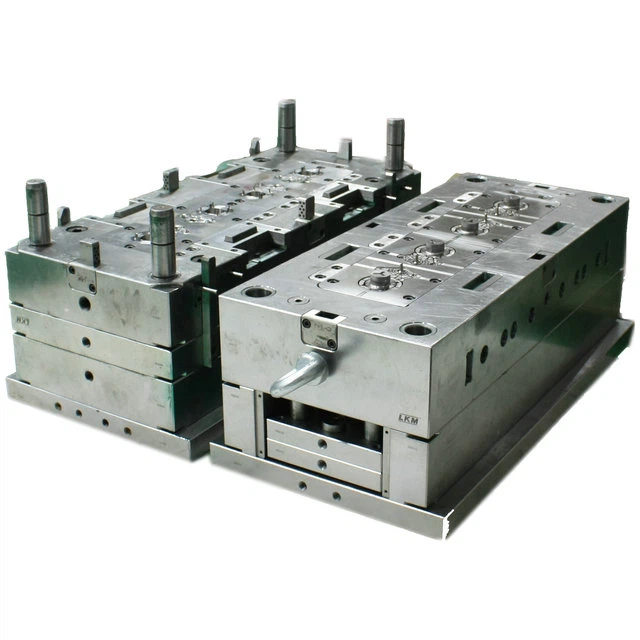
Rôzne kovy majú rôzne vlastnosti a tieto vlastnosti je potrebné zvážiť pri nastavovaní rýchlosti vstrekovania. napr.Hliníková forma na tlakové liatievyžaduje odlišný prístup v porovnaní so zinkom alebo inými kovmi. Hliník má relatívne vysoký bod topenia a dobrú tekutosť pri vysokých teplotách.
Pri tlakovom liatí hliníka sa často uprednostňuje stredná až vysoká rýchlosť vstrekovania. To pomáha zaistiť, že roztavený hliník môže rýchlo vyplniť zložité geometrie formy skôr, ako začne tuhnúť. Zároveň je však potrebné kontrolovať rýchlosť, aby sa predišlo nadmerným turbulenciám a zachyteniu vzduchu.
Na druhej strane kovy ako horčík majú veľmi nízku hustotu a vysokú reaktivitu. Rýchlosť vstrekovania pre tlakové liatie horčíka je potrebné starostlivo nastaviť, aby sa zabránilo oxidácii a zabezpečilo sa správne plnenie formy.
Nájdenie optimálnej rýchlosti vstrekovania
Nájsť optimálnu rýchlosť vstrekovania nie je ľahká úloha. Vyžaduje si to kombináciu skúseností, experimentovania a niekedy aj použitia pokročilého simulačného softvéru. Ako dodávateľ foriem na tlakové liatie často úzko spolupracujem so svojimi zákazníkmi, aby som im pomohol nájsť správnu rýchlosť vstrekovania pre ich špecifické aplikácie.
Začneme tým, že zvážime typ kovu, zložitosť konštrukcie dielu a požiadavky na konečný produkt. Potom vykonáme niekoľko skúšobných skúšok s rôznymi rýchlosťami vstrekovania, aby sme zistili, ako diely dopadnú. Kontrolujeme povrchovú úpravu, vnútornú kvalitu a rozmerovú presnosť. Na základe výsledkov týchto skúšok dolaďujeme rýchlosť vstrekovania, až kým nedosiahneme najlepšie možné výsledky.
Záver
Na záver, rýchlosť vstrekovania má zásadný vplyv na tlakové liatie s formou. Ovplyvňuje kvalitu odlievaných dielov, životnosť formy a celkovú efektivitu výroby. Ako dodávateľ foriem na tlakové liatie chápem dôležitosť správnej rýchlosti vstrekovania. Či už používate aForma na odlievanie zinkualebo anHliníková forma na tlakové liatienájdenie optimálnej rýchlosti vstrekovania je rozhodujúce pre úspešný proces tlakového liatia.
Ak hľadáte vysokokvalitné formy na tlakové liatie a potrebujete pomoc s optimalizáciou procesu tlakového liatia, neváhajte a oslovte. Sme tu, aby sme vám pomohli dosiahnuť najlepšie výsledky pre vaše výrobné potreby.
Referencie
- Campbell, J. (2003). Odliatky. Butterworth - Heinemann.
- Flemings, MC (1974). Spracovanie tuhnutia. McGraw - Hill.


