Špecifikácia produktu
|
Materiál |
Hliníková zliatina A356 |
|
Norma |
Podľa kresby klienta |
|
Aplikácia |
Automobilový |
|
Povrch |
Otrhávanie piesku, leštenie, eloxovanie, maľovanie, práškový náter, gumové povlaky . |
|
Tolerancia |
Na kresbu klienta . |
|
Služba |
Prispôsobená výroba odlievania |
|
Kresba |
2D (PDF/Auto CAD) 3D (IGE/krok) |
|
Dodací čas |
Forma: 25-35. Mass Product: 20-30 dni . |
|
Osvedčenie |
Iso 9001-2015, iso 14001-2015, iso 45001-2018; |
|
Inšpekcia QC |
100% |
Zliatina z hliníka má výhody odlievania, napínania, vysokej kyseliny a alkalického odporu a nízkej hmotnosti . Blok valca motora je základnou zložkou vozidla a väčšina jeho materiálov je zliatina hliníka hliníka {{}} { Aluminínová zliatina A356 ako výskumný objekt pridaním rôznych obsahov a sekvencií prvkov SI a Mg a vykonávaním viacerých procesov, ako je vylepšenie zŕn, deštrukcia štruktúry zŕn a kombinácia zliatiny zliat Index obsahu SI v materiáli zliatiny hliníka A356 je 7 . 2% a index obsahu Mg je 0 . 45%, predĺženie koncovej tváre a pevnosť v ťahu prierezov sú v najlepšom stave. Zodpovedajúce predĺženie koncovej tváre a pevnosť v ťahu prierezov sú 13,6% a 9,88%, 230 MPa a 219 MPa.
Charakteristiky procesu odlievania
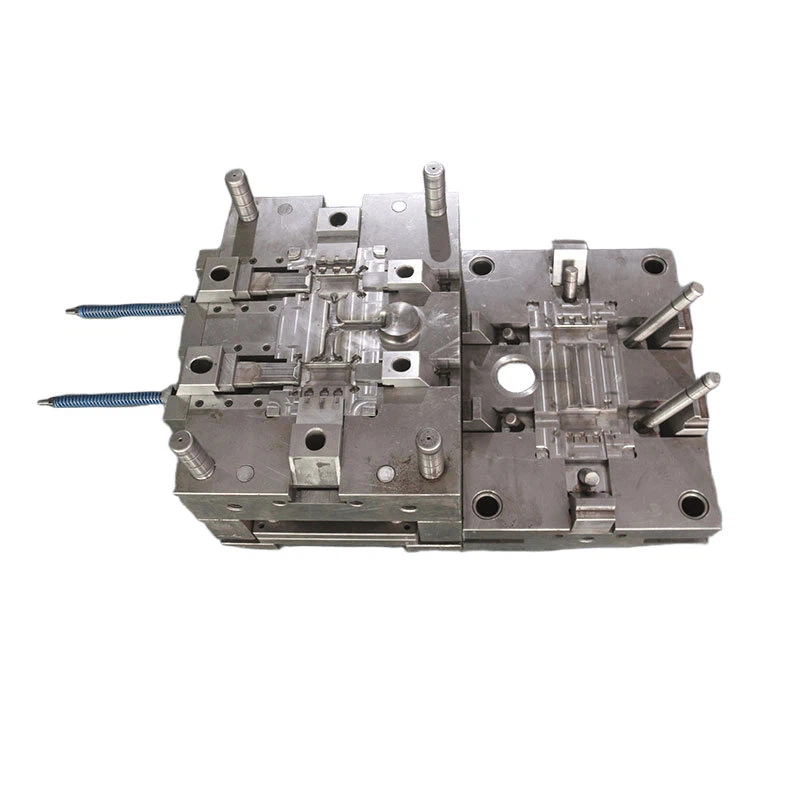
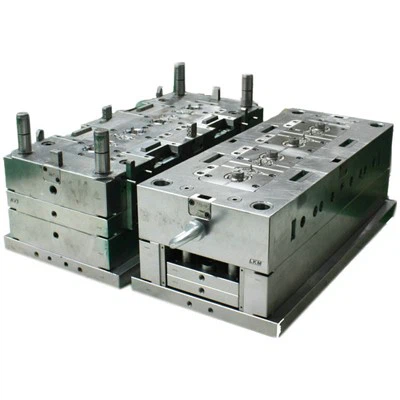
Metóda výroby valcov zliatiny hliníkového zliatiny Die - Cast hliníka sa v súčasnosti bežne používa doma aj v zahraničí ., jeho jedinečné výhody zahŕňajú krátke technologické kroky, ktoré si vyžadujú vopred vytváranie foriem {. Hrubé odliatky valca sa rýchlo vyberú z vyliatých foriem, sú odstránené. Sklad . má vysoký stupeň automatizácie, silnú stabilitu procesu a prevádzku, a to aj pre komplexné tenké - stenuté odliatky {{}}} Má vysoké - štandardné odlievacie výrobky, vysoké - presné rozmery a spĺňa požiadavky na drsnosť povrchu {{{ Bloky valca sú relatívne vysoké a dopyt po malej - dávkovej výrobe nemožno zaručiť {. Väčšina ztieracích foriem sú kovové formy, s vysokým konštrukčným a výrobným nákladom a dlhým cyklom ., aby sa zabezpečilo demolding a priezvisko, nie je možné obmedziť konštrukčné alebo tvarové požiadavky na cylinderový blok počas castingu {{ Používa sa na zlepšenie alebo zlepšenie mechanických vlastností blokov zliatiny hliníkovej zliatiny hliníka . Všeobecne povedané Odliatky v dôsledku strhávania turbulentného toku .
Princíp procesu obsadenia
Metóda odlievania pomocou tlakového lišty zahŕňa injekciu polo -tuhého alebo plne tekutého roztaveného kovu do dutiny odliatiacej formy . Punch na vstrekovanie rýchlo stlačí roztavený kov nadol a roztavený kov sa rýchlo vyplní do dutiny {3 {{} {3} {3} { [6] Počas odliatkov, tlak pôsobiaci na roztavený kov sa zvyčajne pohybuje od 5 MPa do 70 MPa a niekedy sa tlak pôsobiaci na roztavený kov môže byť až po 600 MPa . po vyplnení dutiny 0.5 - 70} m/s sa objaví v bráne. 0.01 - 0.03 S . Domáci a zahraniční vedci študovali parametre procesu Castingu uvedené v nižšie uvedenej tabuľke 1, aby sa získal valcový blok s presnou vnútornou štruktúrou a bez externých defektov {.
1. parametre teploty
|
Názov parametra |
Kontrolné požiadavky |
Vplyvný mechanizmus |
|
Roztopenie |
Zliatina hliníka: 620 - 720 Stupeň |
Likvidita, rýchlosť zmršťovania, tepelné zaťaženie plesní |
|
Teplota |
150-300 Stupeň |
Ovplyvniť rýchlosť tuhnutia a kvalitu povrchu (na kontrolu je potrebný špeciálny regulátor teploty formy) |
|
Teplota |
20 - 50 Stupeň nižší ako teplota taveniny |
Zabráňte vdýchnutiu a valivému vzduchu |
2. Parametre tlaku
Typická krivka tlaku vysokotlakového odlievania matrice (HPDC):
Fáza pomalého injekcie
0.1 - 0.5 MPA
Rýchle injekčné štádium
30 - 150 MPA
Fáza zvyšovania tlaku
10 - 20% vyššie ako rýchly injekčný tlak
3. parametre rýchlosti
|
Rýchlosť javiska |
Rovládanie |
KeyPmasť |
|
Rýchlosť pomalého vstrekovania |
0.1-0.5 m/s |
Zabráňte strhávaniu plynu taveniny |
|
Rýchlosť vstrekovania |
2-6 m/s |
Zaistite, aby bola dutina formy úplne vyplnená (je potrebná presná kontrola PID) |
|
Zrýchlenie |
5-15 m/s² |
Ovplyvniť tekutý stav kovov |
4. časové parametre (prvky precíznej kontroly)
Čas formovania
500 - 2000 ms,
Čas vstrekovania
20 - 100 ms, # pre tenké - stenuté časti, musí to byť <50 ms
Tlak - Čas držania
100 - 500 ms,
Doba chladenia
Vypočítané ako hrúbka steny 1 s/mm
5. parametre formy
Výfukový systém
Hĺbka výfukovej drážky je 0.10 - 0.15 mm (Vyžaduje sa spracovanie EDM) .
Runnerový systém
Rýchlosť vnútornej brány je 30 - 60 m/s (optimalizovaná analýzou toku plesní) .
Ošetrenie povrchom
Vyžaduje sa pravidelné ošetrenie TD (životnosť plesňovej ocele sa zvyšuje o 3 - 5 times) .
6. Ovládanie okna procesu
Kvalifikované požiadavky na okno procesu:
| Tlakové kolísanie | <±2% |
| Odchýlka | <±5℃ |
| Rýchlosť presnosti opakovateľnosti | <±0.05m/s |
Často
Populárne Tagy: Hliníková zliatina Die-Cast Engine, Čína Hliníková zliatina Die Cast Výrobcovia motorov, dodávateľov, továreň