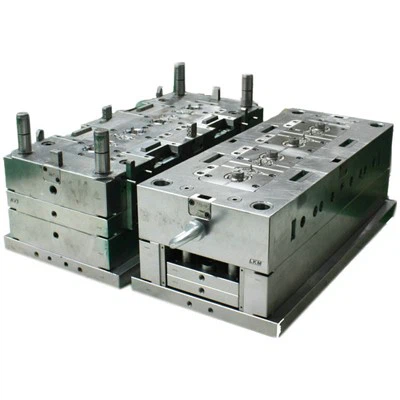
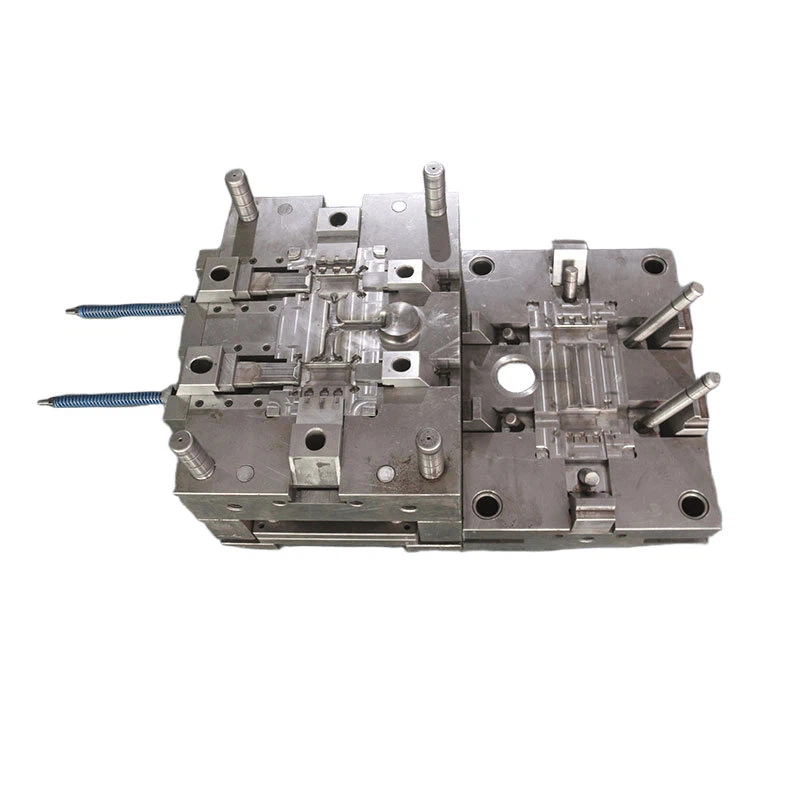
Tok procesu formy obsahuje hlavne nasledujúce kroky:
Preskúmanie výkresu: Najprv vykonajte podrobnú analýzu založenú na výkresoch produktu poskytnuté zákazníkom, aby ste potvrdili návrhy požiadaviek a tok procesu formy.
Príprava materiálu: Pripravte požadované materiály podľa konštrukčných požiadaviek vrátane materiálu prednej formy, materiálu zadnej formy, vloženého materiálu, posúvacieho materiálu, nakloneného ejektora atď.
Spracovanie rámu formy:
Číslovanie: Uistite sa, že všetky časti foriem sú očíslované rovnomerne pre ľahkú zostavu.
Spracovanie doštičiek A/B: Spracovanie dynamického a pevného rámu formy, aby sa zabezpečilo, že paralelizmus a zvislosť rámu formy sú 0. 02 mm.
Spracovanie panelov: spracovanie frézovania stroja Boring Machine Dys Oaths alebo spracovanie dýzových otvorov.
Vyhýbanie fixného dosky Ejektor: Ejektorová doska a doska B sú spojené spätným kolíkom a vyvŕta sa otvor vyhadzovača. Hlava vypínania vyhadzovača musí otočiť dosku vyhadzovača s dnom smerom nahor a potom pomocou vŕtačky a frézovacej frézy na jej spracovanie po korekcii a skosenie.
BOTTOMOVÉ ZOZNAMOVANIE Dosky: Označenie, korekcia, nuda, skosenie.
Mold Core spracovanie:
Rough spracovanie hexagonálnych hrán: Spracovanie na frézovacom stroji, aby sa zabezpečila vertikálita a paralelizmus, pričom ponechal brúsny príspevok 1,2 mm.
Rough Grinding: Veľké brúsenie vody, najprv brúste veľký povrch, použite dávkovú svorku na brúsenie malého povrchu, zabezpečenie vertikálneho a paralelizmu v rámci {{{{{{}}}}. 05 mm a zanechajte dvojstranné povolenie 0.
Spracovanie strojového stroja: Správne a zovretie obrobku, najprv spracujte otvor skrutky, otvor na vyhodenie, závitový otvor a poddanú hlavu ihly, skoste strojovú trysku alebo dýzu s materiálom a otvor s kužeľom prepravy a potom vytvorte rohový otvor a majte r uhol R.
Spracovanie Fixer: Klepnutie, písací kód.
CNC Hrubé spracovanie: Zanechajte príspevok.
Ošetrenie tepla: Vonkajšie tepelné ošetrenie HRC 48-52.
Fine Brinding: Veľké brúsenie vody na {{0}}}.
CNC jemné obrábanie: Zaistite hladkosť a riadite veľkosť dutiny.
Elektrické obrábanie iskier: Vyčistite veľkosť dutiny.
strihanie vodiča (pomalý drôt): Presnosť je plus alebo mínus 0. 005, zvyčajne jeden rez a jedna oprava.
MOLD SAIRING: Zabezpečte plynulosť a ovládajte veľkosť dutiny.
Zmiernenie dielov: vrátane spracovania posúvačov, upínacích blokov, rukávov pre kužeľové brány, vložky atď.
Zmiernenie a ladenie : Zostavte a ladite spracované časti plesní, aby sa zabezpečilo, že presnosť a funkcia formy spĺňajú požiadavky na konštrukciu.
Mold Trial and Production: Overte výkonnosť a kvalita produktu formy prostredníctvom skúšky formy, upravte a vylepšite dizajn foriem a nakoniec vstúpte do fázy hromadnej výroby.